


在大长径比深孔加工工艺中,冷却与排屑是决定加工精度、孔壁品相与刀具使用寿命的核心命脉。很多工艺选型存在明显误区:过度看重硬质合金基材、表层涂层,却忽略内冷结构的核心价值。这也导致不少高端材质钻头,在加工不锈钢、模具钢、高温合金时,依然出现高温退火、涂层失效、堵屑崩刀、寿命骤降等问题。
带内冷结构的硬质合金深孔钻,是大长径比深孔加工的专用升级形态,也是当前精密深孔加工的主流标配。区别于传统外冷钻头,其内置冷却通道可从根源优化封闭孔腔的散热、润滑、排屑工况。而业内公认的3项核心结构参数,直接锁定刀具最终使用寿命与批量加工稳定性,是工艺优化与刀具选型的关键重点。
一、普通外冷钻头的致命短板:深孔加工的天然局限
常规外冷式钻头仅依靠机床外部喷淋降温,在浅孔加工中尚可满足需求,但完全无法适配大长径比深孔工况。刀具深入孔底后,外部切削液只能覆盖孔口表层,无法抵达钻尖核心切削区域。
深孔钻削属于封闭、半封闭切削环境,加工过程会瞬间积聚大量切削热,高温无法及时散出,会造成一系列连锁问题:钻尖持续高温软化、硬质合金基材硬度下降、表层涂层快速氧化失效;同时高温状态下的金属切屑极易粘连刃口与槽壁,形成积屑瘤,堵塞排屑通道,最终引发堵屑、震颤、崩刀、孔壁拉伤、波纹划痕等批量不良问题。这也是普通外冷钻头无法胜任高精密、大长径比、难加工材料深孔加工的根本原因。
二、内冷式深孔钻的核心优势:精准冷却,主动排屑,长效稳定
内冷式硬质合金深孔钻彻底打破外冷结构的工况局限,通过刀具内部预设的高精度直通冷却通道,让高压切削液从刀柄端直达钻尖切削核心区,实现定点降温、高压冲屑、全程润滑三大核心价值。
精准强效降温可快速带走钻削高温,避免刃口高温软化、涂层热失效,从源头抑制积屑瘤生成,大幅降低刀具高温磨损速率;高压切削液形成的轴向推力,可主动推送切屑沿螺旋槽顺畅外排,解决深孔封闭环境排屑难、堵屑风险高的行业痛点。稳定的冷却、润滑、排屑环境,既能保障孔壁光洁度、钻孔直线度与尺寸精度,又能成倍延长刀具使用寿命,减少换刀停机频次,适配20D-50D全规格大长径比精密深孔批量加工。
三、决定刀具加工寿命的3大核心参数,选型必看
内冷结构只是基础框架,真正拉开刀具耐用度、稳定性差距的,是三项精细化核心参数,也是区分通用量产刀具与高端精密刀具的关键。
1、内冷孔通径与通道布局:平衡冷却流量与钻芯刚性
内冷孔并非越大越好、统一规格通用即可。通径尺寸必须与刀具直径、长径比精准匹配:通径过小,冷却液流量不足、压力不够,钻尖冷却乏力、冲屑不彻底,依然存在高温磨损、轻微堵屑问题;通径过大,则会削弱钻芯实体结构,降低刀具整体刚性,在长悬伸加工中极易出现震颤、形变,导致孔偏、精度超差。优质深孔钻会通过流体与结构仿真计算,针对不同规格刀具定制专属内冷孔径与通道布局,精准平衡冷却流量与钻芯结构强度,兼顾散热效率与加工刚性。
2、刃口钝化精度:决定刀具抗冲击耐久底线
完善的冷却系统只能解决高温与排屑问题,无法抵消切削过程的机械冲击与摩擦损耗。未经专业钝化的刃口,会残留磨削微观缺口、毛刺与应力集中点,在持续高频切削冲击下,极易快速崩损、磨损,大幅缩短使用寿命。而微米级梯度钝化工艺,可彻底消除刃口微观缺陷,平衡切削锋利度与抗崩耐磨性,有效抵御难加工材料的高强度切削冲击,是提升刀具耐久度、延长使用寿命的核心细节参数。
3、基材与涂层工况适配度:实现结构性能协同增效
内冷结构仅负责冷却与排屑,刀具的耐高温、抗粘结、耐磨损核心性能,完全依赖基材与涂层体系。不同材质工件的切削温度、摩擦系数、切屑特性差异极大,不锈钢、模具钢、高温合金的切削工况天差地别。只有根据加工材质精准匹配硬质合金基材牌号、专用抗粘结涂层,才能与内冷结构形成协同效应,彻底解决高温粘连、刃口磨损、涂层脱落等问题,最大化释放内冷结构优势,拉长刀具批量加工寿命。
四、烟台富勒姆内冷深孔钻:精细化参数设计,适配全工况
依托多年精密刀具研发与工况试验积累,烟台富勒姆刀具有限公司深耕内冷式深孔钻结构优化,彻底摒弃行业通用化、一刀切的量产模式,实现全规格刀具精细化参数定制。
针对20D-50D全长径比深孔钻,企业通过仿真模拟技术逐一匹配专属内冷孔通径与通道布局,在保障大流量、高压力冷却排屑的同时,最大化保留钻芯刚性,杜绝冷却不足或结构震颤问题。全系产品采用差异化梯度刃口钝化工艺,根据刀具长径比、加工材质调整钝化参数,兼顾切削锋利度与抗崩抗冲击性能;同时搭建完善的材质适配数据库,针对不锈钢、调质钢、模具钢、高温合金等不同材料,匹配专属基材配方与抗粘结涂层体系,让内冷结构的降温、排屑优势充分落地,实现精度与寿命双提升。
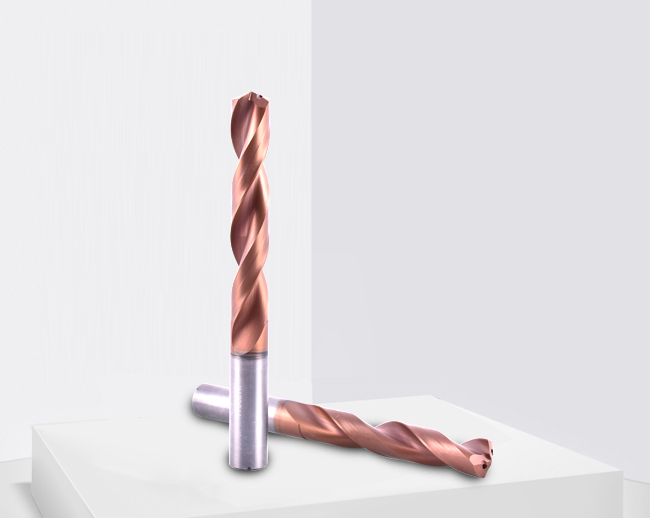
相较于市面通用量产刀具,其差异化优势十分突出:多数厂家采用统一内冷孔径、统一钝化参数、通用涂层适配所有工况,极易出现冷却不足、刚性缺失、刃口易损、材质不匹配等问题。而烟台富勒姆坚持一规格一参数、一材质一配置的精细化生产标准,结构参数更科学、工况适配性更强,刀具使用寿命、加工稳定性、批量一致性远超通用产品,有效减少二次精加工工序,助力企业降本提效。
五、日常运维技巧,最大化放大内冷结构优势
优质结构搭配规范运维,可进一步延长刀具寿命、稳定加工品质。日常加工可遵循以下准则:加工前检查机床内冷压力与切削液洁净度,避免杂质堵塞内冷通道;定期疏通刀具内冷孔与排屑槽,保障冷却液流通、排屑顺畅;根据工件材质、长径比合理调控转速、进给等切削参数,规避高温过载切削;刃口出现轻微磨损、粘结痕迹时,及时专业修磨,恢复刀具原有结构性能,避免带病加工引发批量不良。
六、行业总结:内冷结构+精准参数,是深孔加工降本核心
随着高端精密制造升级,大长径比、难加工材料深孔加工愈发普遍,外冷通用钻头已无法满足高精度、高稳定性、低成本的量产需求。内冷式硬质合金深孔钻已成为行业主流配置,其精准冷却、主动排屑的核心优势,可从根源解决深孔加工高温磨损、堵屑崩刀、孔壁粗糙、精度跑偏等行业顽疾。
而内冷孔布局、刃口钝化精度、基材涂层适配度三大核心参数,直接决定刀具使用寿命与批量加工稳定性。在刀具选型过程中,摒弃只看材质、不看结构参数的误区,选择结构科学、参数精准、工况适配的专用内冷深孔钻,才能真正实现加工精度稳定、刀具寿命延长、工序成本降低的生产目标,为精密深孔加工量产赋能。

